3D Metalldruck: Metall 3D-Druck Service für das, was ein Fräser nicht erreicht
Keine Kompromisse mehr, was der Fräser nicht erreicht, drucken wir.
Wie viele Ihrer Konstruktionen haben Sie bereits vereinfacht, weil die Fertigung es nicht konnte? Fordern Sie jetzt Ihr Metall 3D-Druck Muster an.
✓ Lieferung innerhalb von 5 bis 10 Werktagen | ✓ Bauteile bis 300 x 300 x 300 mm | ✓ DMG MORI LASERTEC 30 SLM | ✓ AlSi10Mg, Werkzeugstahl härtbar bis 54 HRC, Edelstahl
Home » 3D-Metalldruck (SLM)
Metall 3D-Druck Dienstleister
3D Metalldruck für das, was Fräsen und Gießen nicht können
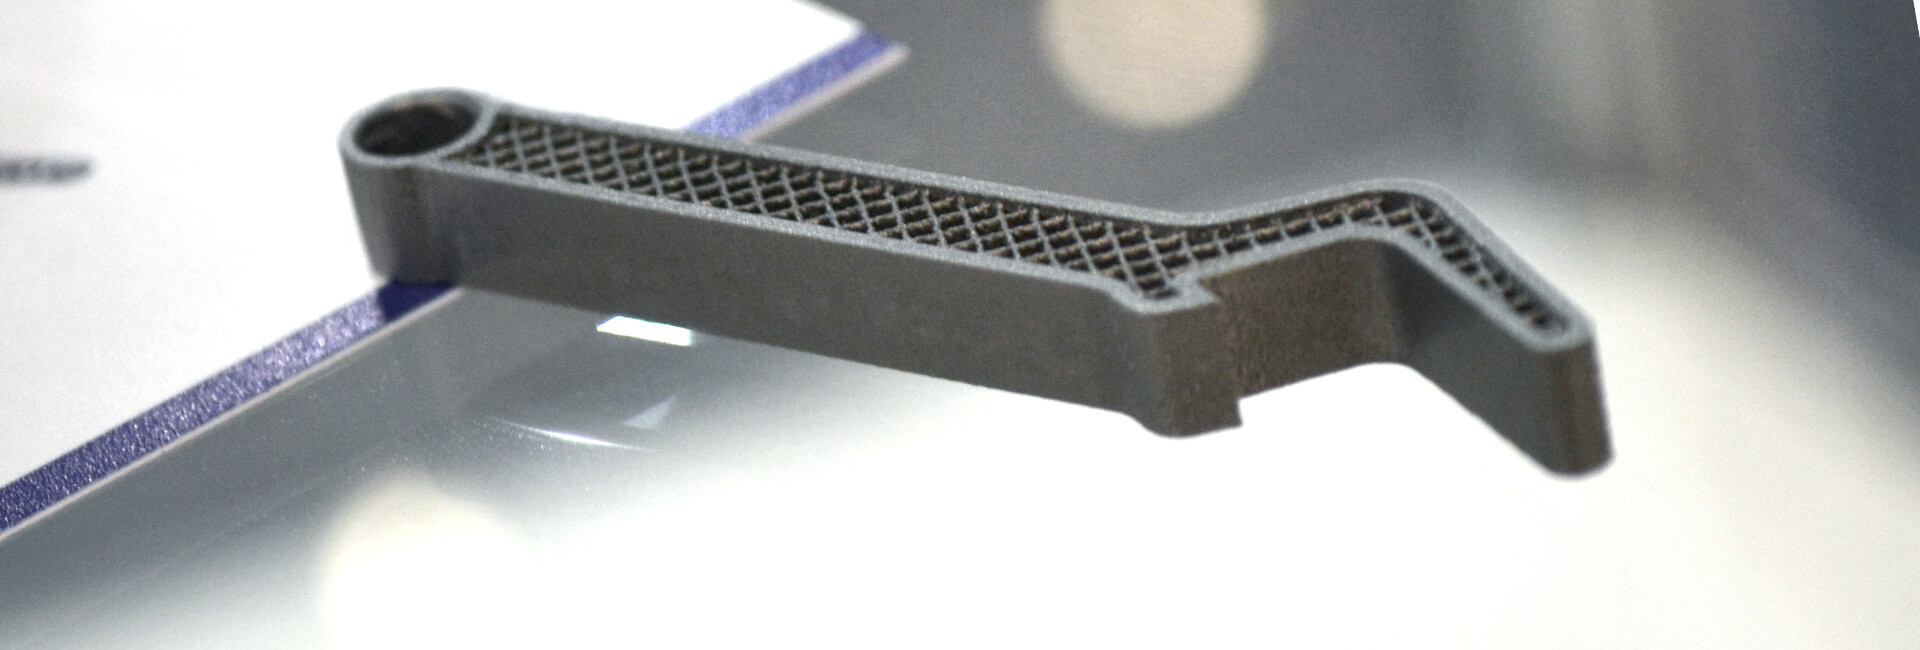
Sie haben ein Bauteil mit innenliegenden Kühlkanälen, Hinterschnitten, einer Gitterstruktur für den Leichtbau, bionischen Strukturen oder einfach nur ein schwer zu fräsendes oder gießendes Bauteil, dass so nicht einfach zu fertigen ist. Es gibt viele Bauteile, wo der Fräser an viele Stellen nicht oder nur schlecht dran kommt. Und um die Ecke fräsen geht leider immer noch nicht. Mit dem Metall 3D-Druck ist so etwas aber meistens möglich.
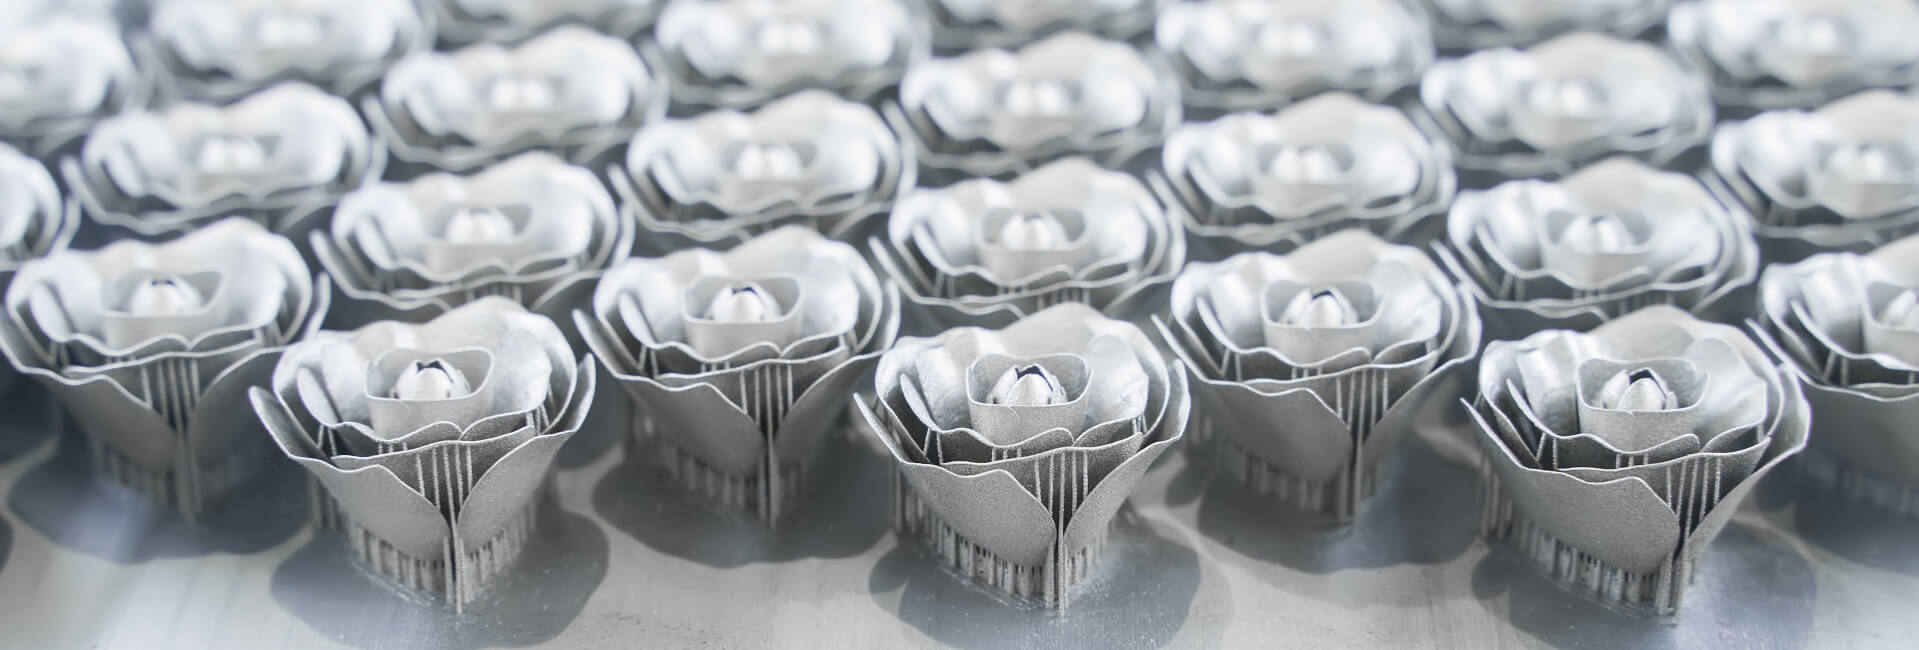
Beim selektiven Laserschmelzen, international auch als Laser Powder Bed Fusion oder kurz LPBF bekannt, entsteht Ihr Metallteil Schicht für Schicht direkt aus dem Pulver, vollständig massiv, ohne Werkzeuge und ohne Formkosten, exakt so wie Sie es konstruiert und designt haben.
Was das für Ihre Konstruktionsfreiheit bedeutet, ist erheblich, denn innenliegende Kanäle, Hinterschnitte und Geometrien, die aus dem Vollen nicht herausgearbeitet werden könnten, sind im SLM-Verfahren meistens kein Problem.
Wie kommen SIe hier am schnellsten zu einem Ergebnis? Ganz einfach, Sie laden Ihre CAD-Datei in unserem Online Konfigurator hoch oder schicken uns Ihren Anwendungsfall inklusive CAD Datei per Mail. Wir prüfen die Konstruktion auf Druckbarkeit, besprechen anschließend unsere Ergebnisse mit Ihnen, klären was sich noch optimieren lässt, und wenn für Sie alles passt wird gedruckt.
Erfahren Sie alles zum Metall 3D-Druck Verfahren in unserem PROTOWIKI Beitrag. Hier finden Sie weitere Informationen zum Verfahren, Videos, Bilder und eine ausführliche Prozessbeschreibung.
Jetzt weiterlesen: > Metall 3D-Druck Verfahren <
| Eigenschaft | Wert / Beschreibung |
|---|---|
| Verfahren | Selektives Laserschmelzen (SLM / LPBF) |
| Anlage | DMG MORI LASERTEC 30 SLM mit RePlug-Wechselsystem |
| Maximale Bauteilgröße | 300 x 300 x 300 mm |
| Schichtdicke | 20 bis 100 µm je nach Genauigkeitsanforderung |
| Maßtoleranz Einzelteil | ± 0,4 % / ± 0,2 mm |
| Maßtoleranz Serie | ± 0,2 % / ± 0,1 mm |
| Standardmaterialien | Werkzeugstahl 1.2709, Aluminium AlSi10Mg, Edelstahl 1.4404 |
| Härte | bis 54 HRC (Werkzeugstahl 1.2709, nach Wärmebehandlung) |
| Oberfläche | Gestrahlt mit Glasperlen oder Karbiden, auf Wunsch weiter bearbeitet |
| Nachbearbeitung | Zerspanbar, wärmebehandelbar, lackierbar, beschichtbar |
| Lieferzeit | 5 bis 10 Werktage |
| Mindestmenge | Ab Stück 1, kein Mindestauftrag |
Anwendungsbereiche vom Metall 3D-Druck
Formeinsätze
Kühlkanäle, die der Bauteilkontur exakt folgen, lassen sich konventionell nicht bohren. Mit Werkzeugstahl 1.2709 drucken wir Formeinsätze, die sich nach dem Druck auf 54 HRC härten und polieren lassen, mit kürzeren Zykluszeiten als konventionelle Werkzeuge.
Kleinserie statt Guss
Eine Druckgussform kostet schnell zwischen 20.000 und 150.000 Euro. Wer nur wenige hundert Teile braucht oder die Konstruktion noch nicht feststeht, druckt statt zu gießen, ohne Formkosten, ohne Mindestabnahme, ohne Risiko bei der nächsten Änderung.
Thermomanagement aus Aluminium
Kühlkörper für Leistungselektronik, Batteriekühlplatten und LED-Kühlkörper mit integrierten Kühlkanälen oder optimierten Rippengeometrien, die konventionell nicht herstellbar wären. Kühlung direkt im Bauteil spart Bauraum und steigert die Kühlleistung.
Leichtbau mit Gitter- und bionischen Strukturen
Interne Gitterstrukturen ersetzen massives Material und sparen Gewicht, ohne Festigkeit einzubüßen. Wer dasselbe Verfahren bereits für den Prototypen genutzt hat, spart beim Serienanlauf eine komplette Iterationsschleife.
Sonderwerkzeuge im Maschinenbau
Kompaktere Maschinen bedeuten engere Montageräume. Metall 3D-gedruckte Sonderwerkzeuge machen Bauteile erst wieder wirtschaftlich montierbar, die mit Standardwerkzeug schlicht nicht zugänglich sind.
Lanzen, Düsen und Fluidverteiler
Sprühdüsen, Luftlanzen und Fluidverteiler mit innenliegenden Strömungskanälen sind konventionell kaum wirtschaftlich fertigbar. Im Metall 3D-Druck entstehen optimierte Strömungsquerschnitte und kompakte Verteilergeometrien in einem einzigen Bauteil, ohne Montage, ohne Dichtungsstellen.
Klingt nach Ihrem Bauteil oder Anwendungsfall? Dann nutzen Sie unsere Metall 3D-Druck Dienstleistung.
Schicken Sie uns einfach Ihren Anwendungsfall und Ihre CAD-Datei. Wir prüfen, ob und wie wir das umsetzen können, welches Material passt und was sich an der Konstruktion noch optimieren lässt, bevor der erste Teil gedruckt wird. Das kostet Sie nichts außer einer Mail.


| Kriterium | 3D Metalldruck (SLM) | HSC-Fräsen | Metallguss (Druck- / Kokillenguss / Feinguss) |
|---|---|---|---|
| Geometriefreiheit | Sehr hoch | Begrenzt | Hoch |
| Innenliegende Strukturen | Ja | Nein | Eingeschränkt |
| Leichtbau / Gitterstruktur | Ja | Nein | Nein |
| Maßhaltigkeit | Mittel | Sehr hoch bis ± 0,01 mm | Mittel |
| Werkzeug- / Formkosten | Keine | Keine | 5.000 bis 150.000 € |
| Konstruktionsänderung | Ohne Mehrkosten | Ohne Mehrkosten | Neue Form nötig |
| Kleinserie ab Stück 1 | Ja | Ja | Bedingt, Losgröße oft wirtschaftlich |
| Sinnvoll kombinierbar | Mit HSC-Fräsen | Mit SLM-Druck | Mit HSC-Fräsen |
In der Praxis ist die beste Lösung häufig eine Kombination aus Drucken und anschließendem Fräsen der kritischen Funktionsflächen, damit Passungen im µm-Bereich realisierbar sind, ohne das gesamte Teil zerspanen zu müssen. Dies können wir ebenfalls mit unserer HSC-Fräse realisieren und für Sie umsetzen.
➔ Mehr zu HSC-Fräsen: Präzisionsteile mit Toleranzen bis ± 0,01 mm
Podcast zum Thema Metall 3D-Druck


Werkzeugstahl
-
Verzugsarm, hohe Zähigkeit
-
Gute Polierbarkeit
-
Härtbar bis max. 54 HRC
-
bis ca. 400°C einsetzbar
Aluminium
-
mechanische Bearbeitbarkeit
-
gute Wärmeleitung
-
Schweißbar
-
Leichtbau
Edelstahl
-
Korrosionsbeständig bis 300°C
-
für Tieftemperatureinsatz geeignet
-
gut Schweißbar
-
Hohe Zähigkeit
Zur Übersicht und zum Leitfaden aller > 3D-Druck Materialien <
24/7 Online 3D-Druckservice
Egal ob es nur das Angebot für die erste Projektkalkulation, die erste Produktkostenschätzung oder direkt um einen festen Bedarf geht, mit unserem Online-Konfigurator erstellen Sie, jederzeit und von überall, Ihr individuelles Angebot oder Bestellung.Mehr Informationen zu unserem » Online 3D-Druckservice «
Unser 3D Metalldrucker
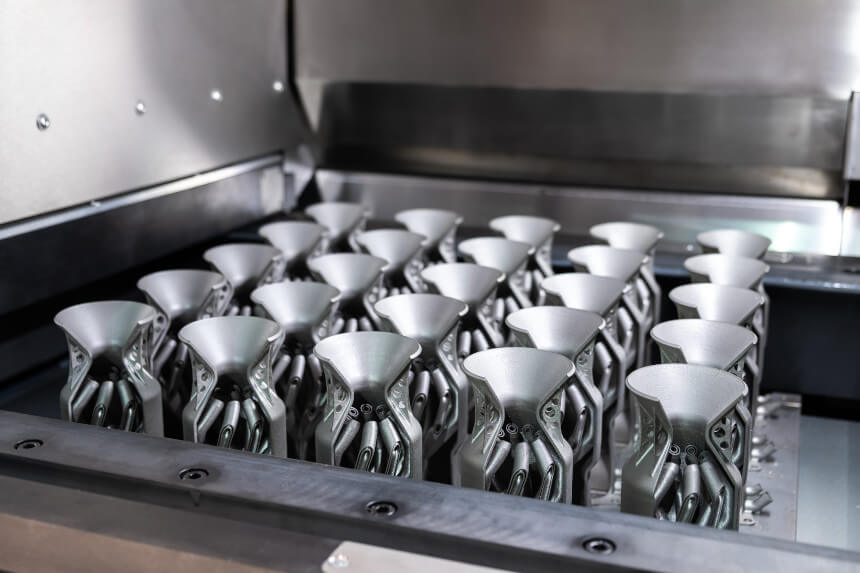
Wir drucken auf der LASERTEC 30 SLM von DMG MORI und fertigen damit Bauteile bis zu einer maximalen Größe von 300 x 300 x 300 mm, was für die meisten industriellen Anwendungen ausreichend Bauraum bietet. Das RePlug-Wechselsystem der Anlage erlaubt schnelle Materialwechsel, weil alle pulverberührenden Teile doppelt vorhanden sind und als komplette Einheit getauscht werden, sodass keine Materialvermischung zwischen verschiedenen Legierungen stattfindet und die Pulverqualität von Auftrag zu Auftrag konstant bleibt. Das aufbereitete Pulver wird dem Bauprozess wieder zugeführt, was den Materialkreislauf schließt und die Prozesskosten stabil hält.

Der Metall 3D-Druck Prozess
Beim selektiven Laserschmelzen fährt ein fokussierter Laser die Bauteilkontur ab und verschmilzt das Metallpulver lokal zu einem vollständig massiven Körper, und dieser Vorgang wiederholt sich Schicht für Schicht, bis das Bauteil seine endgültige Form erreicht hat. Nach jeder abgeschlossenen Schicht senkt sich die Bauplattform um genau eine Schichtdicke, ein Rakel trägt frisches Pulver auf, und der Laser beginnt mit der nächsten Lage. Das nicht verschmolzene Pulver wird am Ende entfernt, aufbereitet und dem nächsten Bauprozess wieder zugeführt, was den Materialkreislauf schließt und unnötigen Ausschuss minimiert.
Die Schichtdicke wählen wir zwischen 20 und 100 µm, je nachdem, ob Ihre Anforderung eher auf Detailtreue und engste Toleranzen oder auf eine zügigere Bauzeit zielt, und beide Ziele lassen sich in gewissen Grenzen gegeneinander abwägen. Was das konkret für Ihr Bauteil bedeutet, besprechen wir vor dem Druck, damit das Ergebnis Ihren Erwartungen entspricht.
➔ Metall 3D-Druck Verfahren im Detail (PROTOWIKI)
Nehmen Sie jetzt Kontakt zu uns auf!
Wenn Sie noch Fragen haben oder Hilfe bei Ihren Projekten benötigen, zögern Sie nicht uns zu kontaktieren. Wir helfen Ihnen hier gerne weiter und unterstützen Sie bei der Umsetzung von Kunststoffteilen und NE-Metall Bauteilen. Wir sind die Experten rund um die Themen 3D-Druck, HSC-Fräsen, Feinguss und Vakuumguss. Nutzen Sie unsere Expertise für Ihre Herausforderungen und Anfragen.

Wir helfen Ihnen weiter
Nehmen Sie Kontakt mit uns auf.
Wir unterstützen Sie bei Ihren Projekten. Egal ob es um die richtige Auswahl des Verfahrens, die Materialauswahl oder die konstruktive Auslegung geht, mit uns haben Sie den richtigen Partner für Ihre Anforderungen. Gemeinsam lösen wir Ihre Herausforderungen und Anforderungen.
KONSTRUKTION: WAS SIE VOR DEM DRUCK WISSEN SOLLTEN
Anders als bei Kunststoffverfahren lassen sich Stützstrukturen bei Metallteilen nicht einfach von Hand abziehen oder in einem Lösemittelbad auflösen, und genau das ist der Punkt, an dem eine druckgerechte Konstruktion den größten Einfluss auf den späteren Preis und die Fertigungsqualität hat.
Der Grund liegt im physikalischen Ablauf des Schmelzprozesses selbst: Der Laser erzeugt beim Verschmelzen des Pulvers ein lokal flüssiges Metallbad, und wenn unter diesem Schmelzbad nur loses, unverfestigtes Pulver liegt, sackt die Schmelze ab und die Schicht reißt auf, was einem Effekt ähnelt, der entsteht, wenn man Wasser in trockenen Sand gießt. Aus diesem Grund benötigen alle Überhänge und Flächen, die einen Winkel von weniger als 45° zur Bauplattform aufweisen, eine Stützstruktur, die einerseits die Kontur hält und andererseits die im Schmelzprozess entstehende Wärme zuverlässig ableitet, weil unzureichende Wärmeableitung zu Verzug oder Rissen im fertigen Bauteil führen kann.
Weiterhin agiert die Stützstruktur wie eine Schweißvorrichtung. Wenn man es ganz streng nimmt, dann ist der Metall 3D-Druck auch nichts anderes wie ein Auftragsschweißen von vielen Schichten auf ein Bauteil. Jeder der schon einmal mit Schweißprozessen zu tun hatte weiß, welche Kräfte dort wirken und welche Verformungen dort entstehen können. Diese werden durch unsere Stützstrukturen wirksam minimiert. Aber je mehr Strukturen wir benötigen, desto teurer wird der gesamte Metall 3D-Druck Prozess.
Wie gehen Sie das am besten an?
Das ist recht einfach: Schicken Sie uns Ihre CAD-Datei, bevor Sie den Druckauftrag platzieren wollen. Wir schauen uns die Konstruktion an, sagen Ihnen, wo Stützstrukturen nötig wären, und klären gemeinsam, was sich noch optimieren lässt. Eine frühe Abstimmung ist deutlich günstiger als eine Korrektur, die nach dem ersten Drucklauf nötig wird.
KOSTEN IM 3D METALLDRUCK
Im Vergleich zu Gussverfahren entfallen beim 3D Metalldruck die Formkosten vollständig, was bei Druckguss- oder Kokillenformen je nach Komplexität zwischen 20.000 und 150.000 Euro ausmachen kann. Das allein ist für viele Unternehmen der entscheidende Grund, warum sich der Einstieg in den Metall 3D-Druck bei kleinen Stückzahlen rechnet, noch bevor man den Stückpreis überhaupt verglichen hat.
Die Gesamtkosten eines SLM-Bauteils entstehen aber nicht allein im Druckprozess selbst, und das ist ein Aspekt, der beim späteren Preisvergleich häufig unterschätzt wird. Stützstrukturen sind der größte Preishebel, weil ihr Aufbau im Pulverbett etwa 2-3 Mal so lange dauert wie eine vergleichbare Fläche im massiven Bauteil, und weil anschließend Arbeitszeit für das Entfernen dieser Stützen anfällt, die sich direkt im Endpreis niederschlagen. Ein Bauteil, das druckgerecht konstruiert ist und Stützvolumen konsequent minimiert, ist deshalb nicht nur technisch besser, sondern auch wirtschaftlich attraktiver.
Das Entfernen der Stützstrukturen ist kein einfaches Abbrechen, sondern in vielen Fällen erhebliche Handarbeit: Absägen, Erodieren, Verschleifen, und je nach Geometrie und Zugänglichkeit kann dieser Schritt mehr Zeit kosten als der eigentliche Druckprozess selbst.
Hinzu kommt, dass jedes Gramm gedrucktes Material direkt in den Preis einfließt, weshalb alles, was keine tragende oder funktionale Aufgabe hat, vor dem Druck wegkonstruiert werden sollte, sei es durch Wandstärkenoptimierung, Topologieoptimierung oder das konsequente Entfernen von Materialvolumen, das im fertigen Bauteil schlicht nicht gebraucht wird.
Ein weiterer Faktor, der die Stückkosten beeinflusst, ist die Auslastung der Bauplattform, denn mehrere kleinere Bauteile, die gleichzeitig auf derselben Plattform aufgebaut werden, teilen die Rüstkosten, und je dichter die Plattform gepackt werden kann, desto günstiger wird das einzelne Teil.
Kostenfaktoren im Metall 3D-Druck auf einen Blick
| Kostenfaktor | Einfluss auf den Gesamtpreis | Optimierungshebel |
|---|---|---|
| Druckprozess | Bauzeit abhängig von Volumen und Schichtdicke | Bauteil kompakt konstruieren, Schichtdicke anpassen |
| Materialvolumen | Jedes gedruckte Gramm kostet, unabhängig von der Funktion | Nicht funktionales Volumen wegkonstruieren, Topologieoptimierung, Wandstärken reduzieren |
| Stützstrukturen (Druckzeit) | 2 bis 3x längere Bauzeit als massives Volumen | Druckgerechte Konstruktion, Überhänge über 45° vermeiden |
| Stützstrukturen (Nacharbeit) | Hoch, oft mehr Aufwand als der Druckprozess selbst | Stützpunkte zugänglich planen, Kontaktflächen minimieren |
| Verschleifen der Stützflächen | Abhängig von Zugänglichkeit und Flächengröße | Stützen an unkritischen, gut erreichbaren Flächen platzieren |
| Bauplattform-Auslastung | Rüstkosten teilen sich auf alle Teile einer Plattform auf | Mehrere Bauteile gleichzeitig drucken, Plattform dicht packen |
| Materialkosten | Abhängig von Werkstoff, Werkzeugstahl teurer als Aluminium | Werkstoff prüfen, ggf. faserverstärkte Kunststoffe als Alternative |
| Formkosten (vs. Guss) | Entfallen vollständig, kein Werkzeug, keine Form | Kein Handlungsbedarf |
MATERIALÜBERSICHT
| Werkstoff | Bezeichnung | Eigenschaften | Kennwert |
|---|---|---|---|
| Werkzeugstahl 1.2709 | Maraging 300 / MS1 / X3NiCoMoTi 18-9-5 | Verzugsarm, hohe Zähigkeit, gut polierbar, bis ca. 400 °C einsetzbar | Härtbar bis 54 HRC |
| Aluminium AlSi10Mg | EN AC-43000 / 3.2381 | Gute Wärmeleitung, schweißbar, mechanisch gut bearbeitbar, Leichtbau | Dichte ca. 2,67 g/cm³ |
| Edelstahl 1.4404 | 316L / X2CrNiMo17-12-2 | Korrosionsbeständig bis 300 °C, hohe Zähigkeit, schweißbar, für Tieftemperatur geeignet | Zugfestigkeit ca. 530 MPa |
Zu allen drei Standardwerkstoffen steht ein Datenblatt als PDF zum Download bereit.
Weitere Werkstoffe setzen wir auf Anfrage über unser Partnernetzwerk um: Edelstahl 1.4542, Werkzeugstahl 1.4540, Inconel 718, Inconel 625, CobaltChrom, Titan Ti6Al4V (3.7164) und Kupfer.
Häufige Fragen zum Metall 3D-Druck (SLM)
1. Was ist selektives Laserschmelzen und wie unterscheidet es sich von anderen Metallverfahren?
2. Welche Materialien stehen beim Metall 3D-Druck zur Verfügung?
Als Standardwerkstoffe verarbeiten wir Werkzeugstahl 1.2709, Aluminium AlSi10Mg und Edelstahl 1.4404, wobei jeder dieser Werkstoffe seine eigenen Stärken mitbringt, die ihn für bestimmte Anwendungen prädestinieren. Werkzeugstahl 1.2709 ist die erste Wahl für Formeinsätze und hochbelastete Funktionsteile, weil er sich nach dem Druck durch Wärmebehandlung bis auf 54 HRC härten und anschließend polieren lässt, genauso wie es aus dem konventionellen Werkzeugbau bekannt ist. Aluminium AlSi10Mg bringt eine gute Wärmeleitung, ein geringes Gewicht und sehr gute Bearbeitbarkeit mit, Edelstahl 1.4404 ist korrosionsbeständig bis 300 °C und eignet sich auch für Tieftemperaturanwendungen.
3. Wie groß dürfen Metallbauteile im SLM-Verfahren sein?
Auf unserer DMG MORI LASERTEC 30 SLM fertigen wir Bauteile bis zu einer maximalen Größe von 300 x 300 x 300 mm, was für die meisten industriellen Anwendungen einen ausreichenden Bauraum darstellt.
Für Geometrien, die dieses Maß überschreiten, gibt es in Einzelfällen die Möglichkeit, das Bauteil konstruktiv zu teilen und die Einzelteile nach dem 3D-Druck wieder zusammenzuschweißen, was allerdings sorgfältige Planung erfordert und nicht für jede Anwendung geeignet ist. Für solche Fälle können wir MIG / MAG, WIG oder Laserschweißen anbieten.
Wer sehr große Metallbauteile benötigt, sollte außerdem bedenken, dass SLM bei großen Volumen schnell an wirtschaftliche Grenzen stößt, weil Bauzeit und Pulververbrauch mit dem Volumen steigen, und dass in solchen Fällen HSC-Fräsen oder ein Gussverfahren oftmals die wirtschaftlichere Wahl darstellt.
4. Welche Genauigkeit und Toleranzen erreicht der Metall 3D-Druck?
5. Ist der Metall 3D-Druck für die Serienfertigung geeignet?
6. Ab wann ist der 3D-Metalldruck wirtschaftlicher als Fräsen oder Guss?
Eine feste Stückzahl, ab der 3D-Metalldruck automatisch die bessere Wahl ist, gibt es nicht, weil zu viele bauteilspezifische Faktoren die Rechnung beeinflussen. Kleine, komplexe Bauteile mit innenliegenden Strukturen sind im Druck oft schon ab dem ersten Stück günstiger, weil die Zerspanung an der Geometrie scheitert oder einen so hohen Aufwand erzeugt, dass der Preisunterschied schnell irrelevant wird. Bei einfachen, kompakten Geometrien aus dem Vollen kann Fräsen dagegen bis in höhere Stückzahlen die wirtschaftlichere Wahl bleiben. Und das gilt genauso im Vergleich zu Gussverfahren: Eine Druckguss- oder Kokillenform amortisiert sich erst ab einer gewissen Stückzahl, und solange die Abnahmemenge, die Variantenanzahl oder die Konstruktionssicherheit das nicht rechtfertigen, ist der 3D Metalldruck meistens die wirtschaftlich vernünftigere Wahl. Wir rechnen das für Ihr konkretes Bauteil durch.
7. Warum brauchen Metallteile beim selektiven Laserschmelzen Stützstrukturen?
Der Grund liegt im physikalischen Ablauf des Schmelzprozesses: Der Laser erzeugt beim Verschmelzen des Pulvers ein lokal flüssiges Metallbad, und wenn unter diesem Schmelzbad nur loses, unverfestigtes / ungeschmolzenes Pulver liegt, sackt die Schmelze ab und die Schicht reißt auf, was einem Effekt ähnelt, der entsteht, wenn man Wasser in trockenen Sand gießt. Aus diesem Grund benötigen alle Überhänge und Flächen, die einen Winkel von weniger als 45° zur Bauplattform aufweisen, eine Stützstruktur, die einerseits die Kontur hält und andererseits die im Schmelzprozess entstehende Wärme zuverlässig ableitet. Denn unzureichende Wärmeableitung kann zu Verzug oder Rissen im fertigen Bauteil führen. Wer das Bauteil druckgerecht konstruiert und Überhänge durch clevere Ausrichtung oder geometrische Anpassung weitgehend vermeidet, reduziert Stützvolumen, Nacharbeitsaufwand und damit den Endpreis erheblich.
8. Wie werden 3D-gedruckte Metallteile nachbearbeitet?
Nach dem Abschluss des Druckprozesses wird das Bauteil zunächst durch Sägen (oder manchmal auch Erodieren) von der Bauplattform getrennt, auf der es während des gesamten Aufbaus verankert war. Anschließend werden die Stützstrukturen entfernt und die betroffenen Flächen durch Schleifen geglättet, wobei dieser Schritt je nach Geometrie und Zugänglichkeit von Hand oder maschinell erfolgt. Zum Abschluss strahlen wir die Oberfläche in der Regel mit Glasperlen oder Karbiden, weil das einen homogenen und optisch konsistenten Eindruck über das gesamte Bauteil hinweg erzeugt. Was danach folgt, hängt vollständig von der jeweiligen Anforderung ab, denn ein Metall 3D-Druck Bauteil lässt sich wie jedes konventionell gefertigte Metallteil wärmebehandeln, zerspanen, lackieren oder beschichten.
9. Was kostet Metall 3D-Druck beim Dienstleister?
10. Wann ist HSC-Fräsen die bessere Wahl als Metall 3D-Druck?
Immer dann, wenn es auf sehr enge Toleranzen und eine hohe Oberflächengüte über das gesamte Bauteil hinweg ankommt, ist HSC-Fräsen die überlegene Wahl, weil gefräste Bauteile Maßhaltigkeiten bis ± 0,01 mm erreichen, die der Druckprozess allein nicht schafft. Bei kompakten, einfachen Geometrien aus dem vollen Material ist Fräsen außerdem oft schneller und günstiger. Sobald allerdings Hinterschnitte, innenliegende Kanäle oder Gitterstrukturen ins Spiel kommen, stößt die Zerspanung an physikalische Grenzen. In der Praxis ist die beste Lösung häufig eine Kombination aus beiden Verfahren: das Bauteil drucken und die kritischen Funktionsflächen anschließend fräsen, damit Passungen im µm-Bereich realisierbar sind, ohne das gesamte Teil zerspanen zu müssen.
11. Kann ich Formeinsätze mit konturnaher Kühlung drucken lassen?
Ja, und konturnahe Kühlung ist tatsächlich eine häufige Anwendung, für die wir im Metall 3D-Druck angefragt werden, weil sie das beste Beispiel dafür ist, was das Verfahren kann und was konventionelles Bohren nicht kann. Mit Werkzeugstahl 1.2709 fertigen wir Formeinsätze, in denen die Kühlkanäle der Bauteilkontur exakt folgen, was bedeutet, dass die Kühlung überall dort wirkt, wo sie am stärksten gebraucht wird, und nicht nur dort, wo eine gerade Bohrung gerade noch hinkommt. Das Ergebnis ist eine gleichmäßigere Temperierung im Spritzgusswerkzeug, kürzere Zykluszeiten und häufig auch eine bessere Bauteilqualität im Spritzgussprozess selbst. Der Werkzeugstahl lässt sich nach dem Druck bis 54 HRC härten und anschließend polieren, sodass er sich im Betrieb genauso verhält wie ein konventionell gefertigter Formeinsatz.
Weiterführende Themen
Das könnte Sie als Nächstes interessieren
| Kategorie | Beschreibung | Zum Beitrag |
|---|---|---|
| Wissen | 80% unserer Aufträge sind Serienaufträge. Was man dazu wissen muss. | 3D-Druck in der Serie |
| Wissen | Wissen Sie, wie Sie Toleranzen im 3D-Druck optimieren können? | Toleranzen im 3D-Druck |
| Material | Sie brauchen mehr Informationen zu unseren 70+ Materialien? | 3D-Druck Materialübersicht |
| Verfahren | Was wir so alles können, 10+ Verfahren stehen zur Wahl | 3D-Druck Dienstleistung |
| Wiki | Stöbern Sie in unserer umfangreichen Wissensdatenbank | PROTOWIKI: Wissensdatenbank |